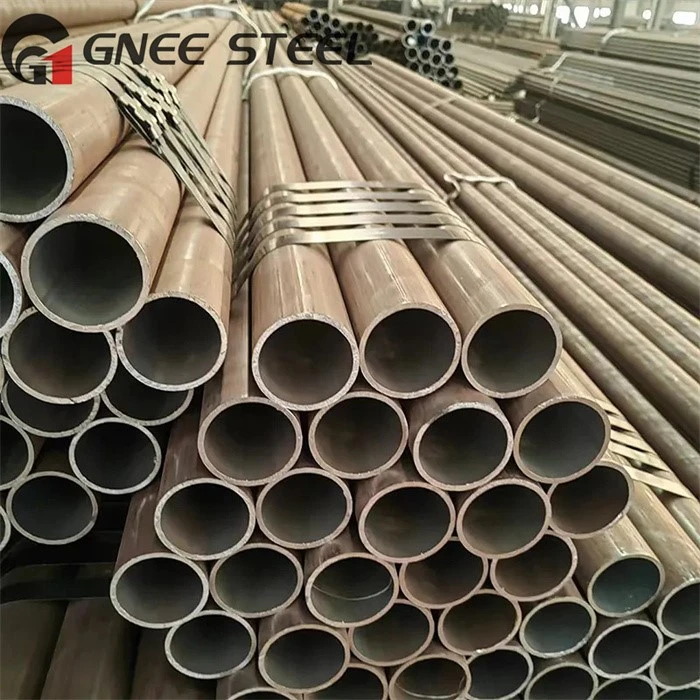
低温炭素鋼管は中炭素構造用鋼です。 冷温加熱特性、機械的特性が良好で、価格が安く、供給源が広いため、広く使用されています。 最大の弱点は焼入性の低さであり、断面サイズが大きく要求の高いワークには適していません。
コールドスチールは、低温で動作する場合、特定の低温衝撃に耐えることができます。 一般的に使用される規格は ASTM A333 です。
ASTM A333低温炭素鋼管
低温用炭素継目無鋼管は、鋼管の合金組成および含有量(重量%)が次のとおりであることを特徴とします。
C {{0}.13 以下、Si 0.30 以下、Mn: 0.40-1.20、P 0.02以下、
S {{0}} 以下。02、Cr 0.20 以下、Mo 0.10 以下、V 以下0.10まで、
Ni:{{0}.2以下0、Cu:0.20以下、Al:0.01-0.008、残部は鉄。
極低温パイプライン用継目無鋼管
スポット仕様: 8-1240×1-200mm<1/8"-48"×SCH5S-SCH160, STD, XS, XXS>
製品材質:、10MnDG、09DG、09Mn2VDG、06Ni3MoDG、
ASTM A333-グレード 1、グレード 3、グレード 4、グレード 6、グレード 7、グレード 8、グレード 9、
10年生、11年生
製品用途: -45 度 --195 度の低温圧力容器パイプおよび低温熱交換器パイプ用継目無鋼管に適しています
製造プロセス: 冷間引抜および熱間圧延
重量計算式: (外径 - 肉厚)*肉厚*0.02466/1000=メートル/トン
低温鋼管の焼き入れ温度はA3+(30~50)度です。 実際の運用では上限値をとるのが一般的です。 焼入れ温度が高いと、低温鋼管の加熱速度が速くなり、表面酸化が軽減され、作業効率が向上します。 ワークのオーステナイトを均一化するには十分な保持時間が必要です。 実際の炉負荷が大きい場合には、保持時間を適切に延長する必要があります。 加熱ムラにより硬度不足が生じる場合があります。 ただし、保持時間が長すぎると結晶粒の粗大化や酸化脱炭が激しくなり、焼入れ品質に影響を及ぼします。 炉の負荷容量がプロセス文書の規定よりも大きい場合、加熱保持時間は 1/5 延長する必要があると考えられます。
低温鋼管は焼入性が低いため、冷却速度の速い10%ブライン溶液を使用する必要があります。 ワークピースが水に入った後、完全に冷却する必要はありませんが、完全に焼き入れする必要があります。 45#精密鋼管を塩水で冷やしますと、ワークに亀裂が入る可能性があります。 これは、ワークを180度程度まで冷却すると、オーステナイトが急速にマルテンサイトに変態するためです。 過度の組織ストレスによって引き起こされる温度。 したがって、焼入れした低温鋼管をこの温度域まで急冷する場合には、徐冷方法を採用する必要がある。 出口水の温度管理は難しいため、経験に基づいて操作する必要があります。 水中のワークの揺れが止まったら水を排出して空冷することも可能です(油冷できるとさらに良いです)。 さらに、ワークピースが水に入るときは、静的ではなく移動させる必要があります。 ワークの幾何学的形状に応じて規則的に移動する必要があります。 静的な冷却媒体と静的なワークピースにより、不均一な硬度と不均一な応力が生じ、ワークピースが大きく変形し、さらには亀裂が発生します。